
 EN
Kaixin, ett högteknologiskt företag specialiserat på forskning och utveckling, produktion och försäljning av polymerrörledningsventiler.
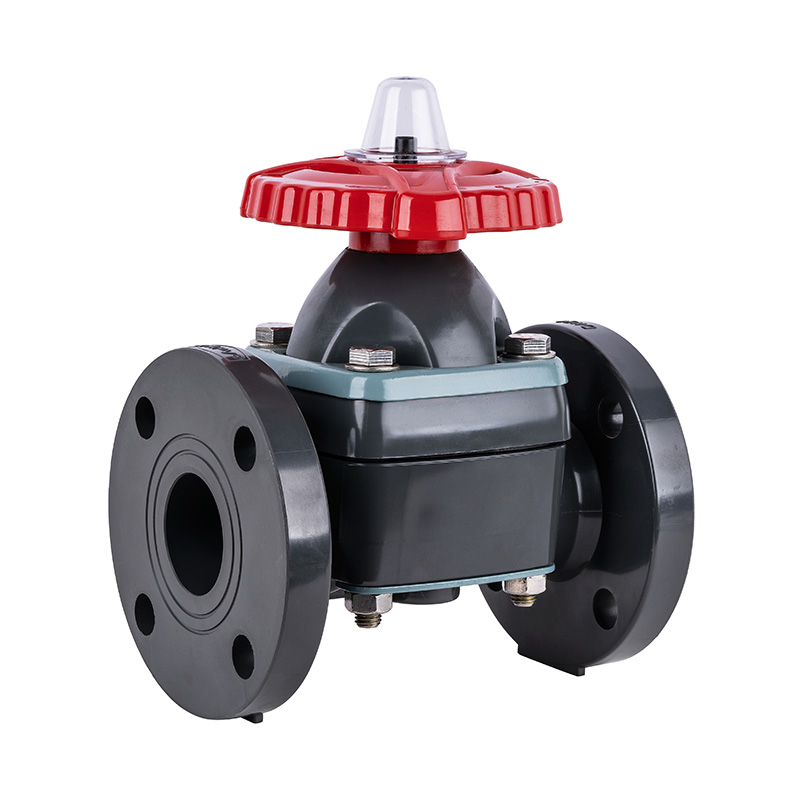
Kulventilfel: orsaker, varningsskyltar och praktiska korrigeringar
En fältguide för anläggningsingenjörer, underhållsteam och köpare som behöver hålla frätande vätskeledningar igång.
De flesta kulventilfel börjar inte med ett dramatiskt brott. De börjar med en liten sätesläcka, ett handtag som känns stramare än det gjorde förra månaden, eller några droppar runt skaftet som torkas bort och glöms bort. När ventilen har fastnat helt eller stadigt läcker är skadan vanligtvis redan i tätningsytorna, spindeln eller kroppsanslutningarna.
Den praktiska lösningen: kulventilfel är vanligtvis ett slitage, förorening eller installationsproblem, inte en slumpmässig händelse. Om du känner till de vanliga felvägarna och kontrollerar dem vid planerat underhåll kan du ofta byta ut en billig komponent istället för att tappa en produktionslinje.
Varför Kulventiler Underkänd: Det korta svaret
En kulventil styr flödet med en borrad kula som roterar mot två säten. Allt som hindrar kulan från att sitta rent, eller som skadar skaftet och kroppens tätningar, kommer att orsaka fel. I industriella rörledningar är de dominerande orsakerna:
- Slitage på sits och kulyta från frekvent cykling, slipmedel eller torrdrift.
- Kemisk attack där ventilmaterialet inte är kompatibelt med processvätskan, temperaturen eller koncentrationen.
- Kontaminering såsom rörfjäll, svetsslagg eller kristalliserat media som fångas mellan kulan och sätet.
- Skador på stam och packning orsakas av felinriktning, överdragning eller drift utan att handtaget är korrekt installerat.
- Slutanslutningen läcker från saknat gängtätningsmedel, skadade packningar eller termisk cykling.
En kulventil misslyckas sällan eftersom det är en kulventil. Det misslyckas eftersom sätet, skaftet eller anslutningen ombads att hantera något som det inte var specificerat för.
För plast- och fodrade ventiler som används i kemiska, galvaniska och avloppsvattentjänster spelar materialkompatibilitet och temperaturgränser lika stor roll som mekaniskt slitage. En ventil kan klara ett trycktest på dag ett och fortfarande misslyckas inom månader om elastomer- eller termoplastsätet sväller i fel medium.
Vanliga kulventilfelslägen och symtom
| Felläge | Typiskt symptom | Vanlig grundorsak | Första kontrollen |
|---|---|---|---|
| Sätesläckage | Flödet fortsätter när ventilen är stängd; synligt dropp nedströms | Slitet PTFE eller elastomer säte, repad kula, fastnat skräp | Isolera ledningen, cykla ventilen, inspektera media för fasta ämnen |
| Stamläckage | Fukt eller dropp runt skaftet eller handtaget | Skadad packning, skaftkorrosion, sidobelastning från felinriktning | Kontrollera handtagets inriktning och skaftmutterns åtdragning |
| Stel eller gripen operation | Handtaget kräver överdriven kraft eller kommer inte att vridas | Mediahärdning, korrosion, svullna tätningar, bristande cykling | Bekräfta medietemperatur och senaste drifthistorik |
| Avsluta anslutningsläcka | Droppa vid gängad, flänsad eller hylsa | Tätningsmedel saknas, skadad packning, termisk expansionsspänning | Inspektera fogen för rörelse, sprickor eller packningsextrudering |
| Kropps- eller bollfraktur | Plötslig läcka, sprucken kropp, bitar i linje | Vattenhammare, övertryck, inkompatibelt material, tillverkningsfel | Granska tryckspikar och systemdriftsgränser |
Tabellen är inte en ersättning för en korrekt felundersökning, men den hjälper underhållsteam att prioritera. En stamläcka är vanligtvis mindre akut än en kroppsfraktur, men båda kan signalera ett specifikationsproblem som kommer att upprepas på nästa ventil.
Läckagevägar: Där kulventiler faktiskt går sönder
Kulventilläckage har tre huvudvägar, och var och en pekar på en annan fix. Att förstå dem förhindrar onödiga ventilbyten.
Sätesläckage
Detta är det vanligaste klagomålet. Kulan tätar inte längre mot sätet, så vätska passerar även när handtaget är i 90 grader. Orsakerna inkluderar repor från slipande partiklar, kemisk svällning av sätesmaterialet eller termisk deformation. I plastventiler kan överdragning av ändanslutningarna förvränga sätesområdet och skapa en läckagebana.
Stamläckage
Vätska strömmar ut runt skaftet, ofta som ett dropp vid handtaget eller en fuktig fläck på ventiltoppen. Det kommer vanligtvis från packningsslitage, spindelkorrosion eller sidobelastning när ventilen är installerad på ett felriktat rör. Att använda en ventil utan att handtaget är installerat kan också skada spindelenheten eftersom handtaget hjälper till att upprätthålla inriktningen.
Avsluta anslutningsläckage
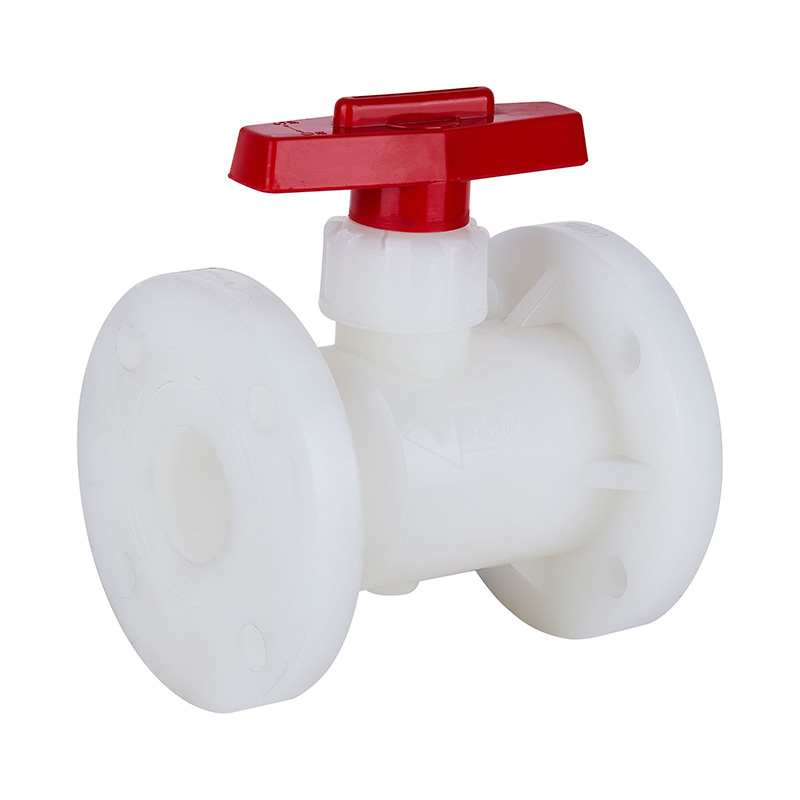
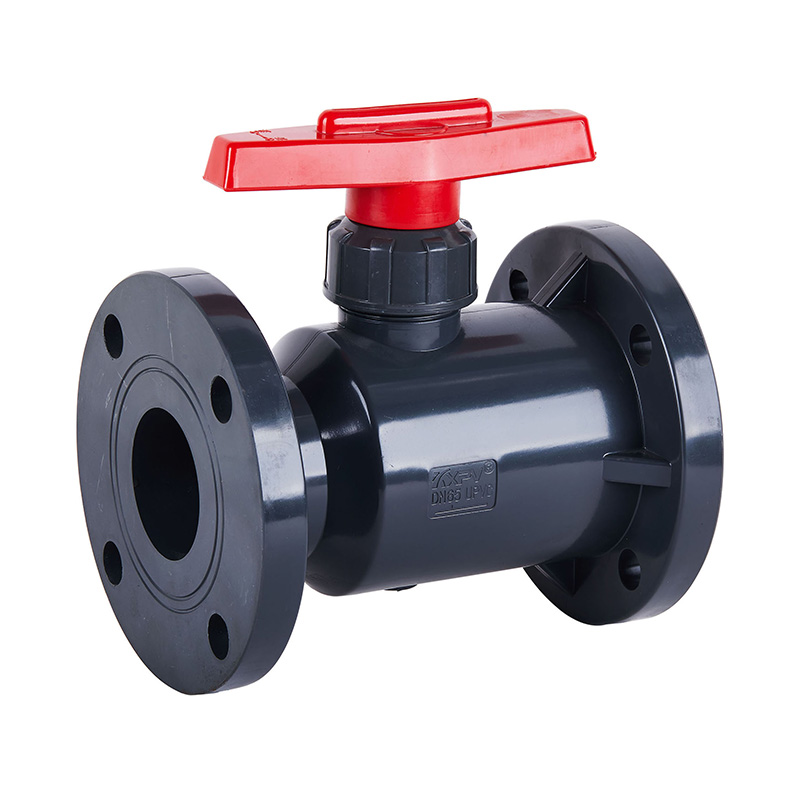
Gängade, flänsade ändar och hylsor kan läcka om skarven inte tätas korrekt. På gängade ändar är saknad gängtejp eller tätningsmedel en vanlig orsak. På flänsade ändar kommer ojämn skruvdragning eller en skadad packning att dyka upp som ett dropp vid flänsen. Termisk cykling kan med tiden lossa lederna, särskilt där olika material expanderar i olika takt.
Drift- och installationsfel som förkortar ventilens livslängd
Många kulventilfel skapas innan ventilen någonsin ser processvätska. Följande misstag är vanliga i industriella rörprojekt och kan vanligtvis korrigeras vid installationsgenomgång.
- Använder ventilen som en strypanordning. Kulventiler är konstruerade för on-off service. Delvis öppen drift utsätter sätet för erosion med hög hastighet.
- Ignorerar mediekompatibilitet. En ventil klassad för vattenservice kan snabbt gå sönder i koncentrerad syra, lösningsmedel eller hett kaustik.
- Överdragning av gängade anslutningar. Detta spricker plastkroppar och förvränger sätena, vilket skapar läckor som uppstår strax efter driftsättning.
- Lämnar rörrester i ledningen. Svetsslagg, sand och fjäll repar kulan och bäddar in i sätet.
- Misslyckas med att cykla ventilen. Ventiler som sitter i ett läge i flera år kan fastna på grund av mediahärdning eller korrosion.
Varning: Använd inte en kulventil utan att handtaget är installerat. Handtaget hjälper till att hålla skaftet inriktat och förhindrar skador på spindelenheten. Om handtaget saknas, byt ut det innan du cyklar på ventilen.
Material- och mediakompatibilitet: Där bra ventiler misslyckas
Vid korrosiv drift kan ventilkroppen överleva medan sätet, packningen eller spindeln går sönder. Det är därför materialvalet måste ta hänsyn till varje våt komponent, inte bara kroppen. Vanliga icke-metalliska material inkluderar PVC-U, PVC-C, PVDF, PPH och FRPP. Var och en har olika temperaturgränser och kemikaliebeständighet.
Till exempel är PVC-U ekonomiskt för många sura och kaustiklinjer vid måttliga temperaturer, men det kan mjukna eller spänningsspricka under vissa lösningsmedel och högre temperaturer. PVDF erbjuder bredare kemikaliebeständighet och högre temperaturkapacitet, men det kostar mer och kräver olika installationsmetoder. PPH och FRPP väljs ofta för dränering, avloppsvatten och blandade kemikalieströmmar där kostnad och kemikaliebeständighet måste balanseras.
Info: Bekräfta alltid den maximala kontinuerliga temperaturen, koncentrationen och trycket innan du anger en kulventil av plast. En ventil som fungerar bra i en 20% syralösning vid 20°C kan snabbt gå sönder i samma lösning vid 60°C.
Inspektion och felsökning: en praktisk sekvens
När en kulventil går sönder, undvik att byta ut den omedelbart. En kort inspektion kan avslöja om problemet är ventilen, installationen eller processen. Använd denna sekvens:
- Inspektera utsidan. Leta efter fukt eller dropp runt skaftet, kroppen och ändanslutningarna. Identifiera den exakta läckagevägen.
- Granska drifthistorik. Kontrollera hur ofta ventilen cyklas och om den används för strypning.
- Bekräfta mediavillkoren. Verifiera temperatur, koncentration och närvaron av fasta ämnen eller suspenderade partiklar.
- Isolera och cykla ventilen. Med linan säkert isolerad, vrid handtaget genom hela intervallet. Observera styvhet eller slipning.
- Kontrollera installationen. Leta efter rörfel, överdragna anslutningar och saknade gängtätningsmedel eller packningar.
- Bestäm reparation eller byt ut. Om kroppen är sprucken eller bollen är djupt repad är utbyte vanligtvis mer tillförlitligt än reparation.
Framgång: En ventil som är korrekt dimensionerad, installerad och cyklad enligt ett planerat schema kommer ofta att hålla längre än rören runt den. Nyckeln är att fånga upp sätes- och skaftslitage innan det blir en processläcka.
Fara: Lossa eller ta aldrig bort en ventilkropp, spindel eller ändkoppling medan ledningen är trycksatt. Kemiska medier kan orsaka allvarliga skador. Isolera alltid, sänk trycket och dränera ledningen först.
Förebyggande och specifikationer för industriella rörledningar
Att förhindra kulventilfel börjar med specifikation. För kemi-, galvaniserings- och miljöprojekt bör ventilen matcha rörmaterialet, standarden som används av projektet och de faktiska driftsförhållandena. Vanliga standarder inkluderar GB, ANSI/ASTM och JIS. Storleksintervallen för industriella plastventiler sträcker sig ofta från DN15 upp till DN300 för automatiserade ventiler, medan manuella vridspjällsventiler kan nå DN1000 och rörsystem kan nå DN800 i större specialprojekt.
När du köper, fråga efter våtmaterial, säte och förpackningsmaterial, tryck-temperaturklassificering och standarden som ventilen är tillverkad efter. Om ventilen är automatiserad, bekräfta ställdonets typ, oavsett om den är elektrisk eller pneumatisk, och det felsäkra läget. För korrosiv service är en billigare ventil som går sönder på sex månader dyrare än en korrekt specificerad ventil som håller i flera år.
Slutligen, behandla kulventilfel som en underhållssignal, inte bara ett byte av delar. Varje fel berättar något om processen, installationen eller specifikationen. Registrera felläget, mediaförhållandena och livslängden. Den posten är det mest användbara verktyget för att välja en bättre ventil nästa gång.
 Huvudkontor: No. 539 Bohai Road, Beilun District, Ningbo City, Zhejiang-provinsen, P.R. Kina

 +86-18067123177