
 EN
Kaixin, ett högteknologiskt företag specialiserat på forskning och utveckling, produktion och försäljning av polymerrörledningsventiler.
Plaströrets tryckklassificering: vad siffran verkligen betyder
En PN16-linje vid 23 °C är inte en PN16-linje vid 70 °C. Så här läser ingenjörer termoplastklassificeringar innan de godkänner en kemikalie-, pläterings- eller avloppsledning.
En fabriksingenjör ersätter en korroderad metallledning med CPVC-rör klassad PN16. Sex månader senare gråter två flänsförband och en ventilkropp visar en hårfästespricka. Ingenting var ur specifikationen. Linjen går helt enkelt vid 65 °C, där samma material håller ungefär 60 procent av trycket det annonserar vid rumstemperatur.
Tryckklassificeringen tryckt på ett plaströr, koppling eller ventil är ett referensvärde. Den mäts med vatten vid 23 °C, baserat på en definierad tid-till-fel-kurva, och den inkluderar redan en designfaktor. Det tillåtna arbetstrycket i din anläggning är det antal korrigerat för temperatur, kemisk exponering, ledtyp, överspänning och den svagaste komponenten i körningen. Avsnitten nedan förklarar varje korrigering, var de underliggande siffrorna kommer ifrån och vilka kontroller som är värda att genomföra innan en styckförteckning undertecknas.
Vad betyget på röret, kopplingen eller ventilen faktiskt betyder
Termoplastprodukter bär tre olika familjer av märkningar, och de betyder inte samma sak. Nominella tryckvärden som PN10 och PN16 kommer från GB-, DIN- och ISO-traditionen. Schema som SCH 40 och SCH 80 beskriver väggtjocklek, inte tryck. Flänsklasser som klass 150 beskriver ett bult- och packningsgränssnitt. Att läsa en som om den vore en annan är den vanligaste källan till rader som antingen är överspecificerade eller tyst underspecificerade.
| Märkning | Vad det syftar på | Typisk standardfamilj | Vad den inte berättar för dig |
|---|---|---|---|
| PN 10, PN 16 | Nominellt tryck i bar, refererat till vatten vid 20 till 23 °C | GB, DIN, ISO | Det tillåtna trycket vid din driftstemperatur |
| SCH 40, SCH 80 | Väggtjockleksschema | ASTM, ANSI | Tryckförmågan, som förändras med material och diameter |
| Klass 150 | Flänstrycksklass och bultmönster | ANSI, ASME | Märkning av rörväggen eller skarven bakom flänsen |
| DN 50, 2 tum | Nominell diameter | GB, ISO, ANSI | Väggtjocklek, tryckklass och flänsborrning |
Två omvandlingar hjälper när man jämför erbjudanden från olika leverantörer: 1 bar motsvarar 14,5 psi och 0,1 MPa, så ett PN10-värde är cirka 145 psi. Ett DN50-rör är ett 2-tumsrör oavsett vilken standardfamilj det tillverkades för.
Användbar genväg När ett datablad ger ett tryckvärde och ingen temperatur, behandla det som en siffra på 23 °C. Fråga efter tryck-temperaturkurvan innan du jämför den med ett konkurrerande erbjudande.
Temperatur är den första korrigeringen du tillämpar
Varje polymer mjuknar när den värms, så tillåtet tryck faller med temperaturen. Fallet är varken linjärt eller litet. PVC-U, arbetshästen för kall kemisk service, håller knappt 40 procent av sin rumstemperatur när en linje når 60 °C. CPVC håller cirka 65 procent vid samma temperatur. Det är därför ett rör som ser bekvämt överdimensionerat ut på papper vid 23 °C kan bli marginellt en varm eftermiddag.
| Material | Typisk maximal kontinuerlig drifttemperatur | Indikativ värderingsretention vid 60 °C | Typisk tjänst |
|---|---|---|---|
| PVC-U (UPVC) | 50 till 60 °C | Cirka 0,40 | Kallt vatten, utspädda syror, plätering av sköljlinjer |
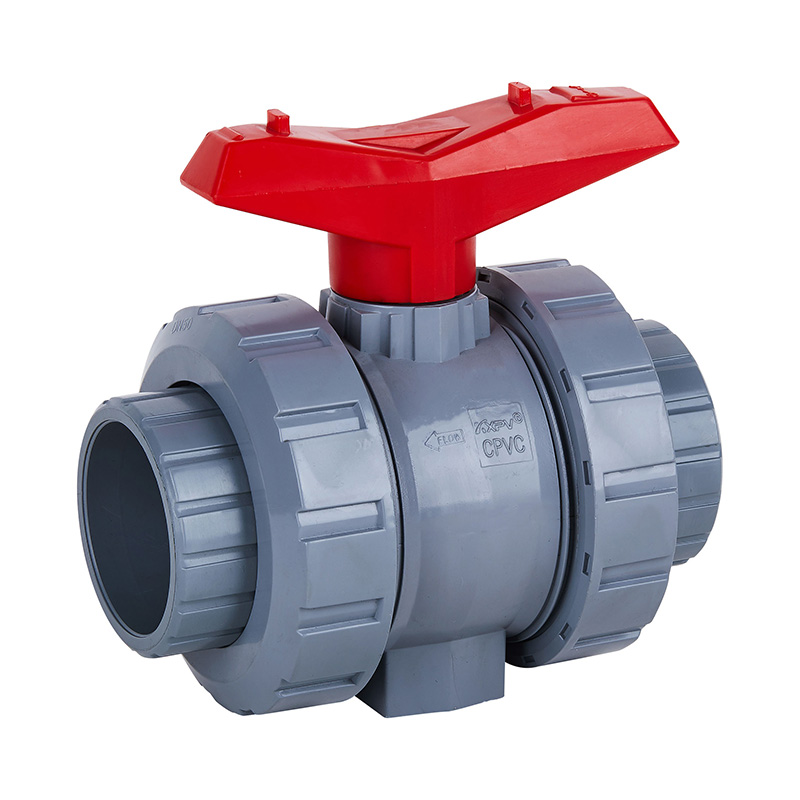
| PVC-C (CPVC) | 95 till 100 °C | Cirka 0,65 | Heta frätande vätskor, klorerat vatten |
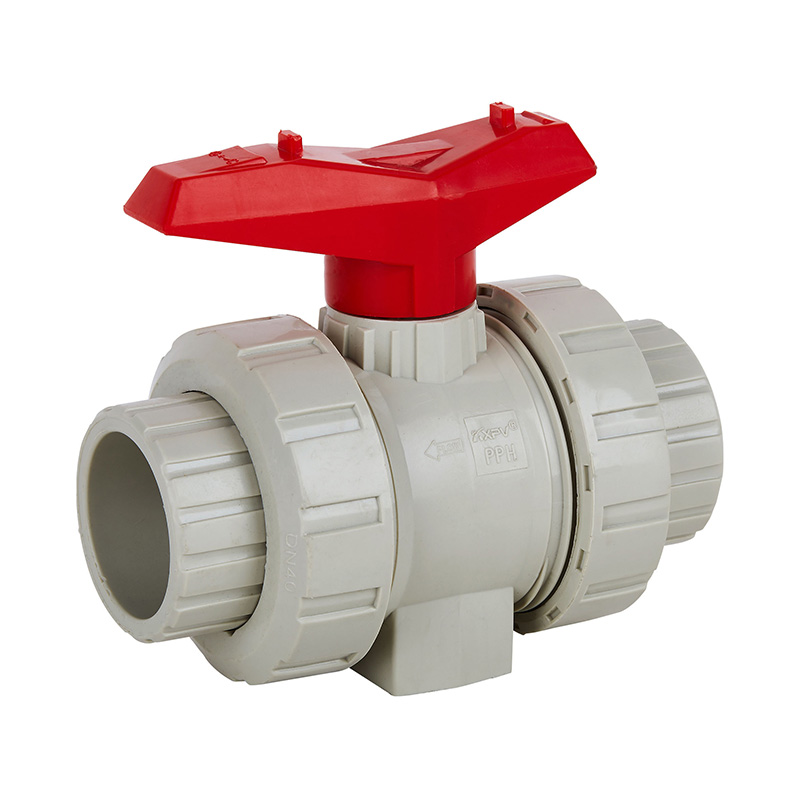
| PPH | 90 till 100 °C | Cirka 0,60 | Syror, alkalier, dränering och högrent media |
| FRPP | 90 till 100 °C | Cirka 0,60 | Liknar PPH, med högre styvhet |
| PVDF | 140 till 150 °C | Cirka 0,80 | Lösningsmedel, oxidationsmedel och högtemperaturdrift |
Ett bearbetat exempel gör effekten konkret. En CPVC-linje märkt PN16 erbjuder ungefär 10,4 bar referenstryck vid 60 °C, beräknat som 16 multiplicerat med 0,65. Om din anläggningsstandard lägger till en ytterligare designfaktor för kemisk service, tillämpa den efter nedstämpling snarare än tidigare, annars dubbelräkna du marginalen som redan är inbyggd i den publicerade siffran.
Vanlig fälla Ventil- och kopplingsdatabladen anger ofta bara 23 °C-siffran. Om röret reduceras för 70 °C och ventilen inte är det, blir ventilen tyst designgränsen för hela linjen.
Material är inte utbytbara över temperaturband. PVC-U är normalt begränsad till kalla och varma uppgifter, medan PVC-C, PPH och PVDF utökar det användbara området uppåt. För varmkorrosiv service täcker ett CPVC-rör tillverkat i GB-storlekar från DN15 till DN600 de flesta anläggningskrav utan anpassade verktyg.
Tidsbasen bakom numret: HDB, ASTM D1598 och ISO 9080
Ett termoplaströr brister inte vid ett fast tryck. Det misslyckas när intern stress, temperatur och tid kombineras för att starta en långsam spricka. Testhus fångar detta genom att hålla prover under konstant inre tryck tills de går sönder, vilket är metoden som beskrivs i ASTM D1598, och ritar sedan den resulterande spridningen av brottpunkter längs en spänningsbrottkurva. ASTM D2837 och ISO 9080 definierar hur dessa data extrapoleras till en långsiktig hydrostatisk hållfasthet, ofta citerad som ett 50-årsvärde. Den publicerade tryckvärderingen är en bråkdel av den långsiktiga styrkan, vanligtvis hälften av den.
En klassificering är en överlevbar stress vid en referenstemperatur och en referenstid. Ändra endera och siffran ändras med den, så den verkliga frågan är aldrig vad betyget är, utan vad betyget är på dina förutsättningar.
Trycket i en arbetsledning kommer också från pumpen, inte bara från statiskt tryck. En korrosionsbeständig plastcentrifugalpump kan lägga till flera bars utloppstryck, och dess avstängningshöjd är den högsta siffran nedströmsröret någonsin kommer att se när en ventil stängs. Dimensionering av röret enbart från driftpunkten lämnar ledningen exponerad vid varje blockerad utsläpp, vilket är exakt när överspännings- och tryckspikar anländer tillsammans.
Ledar, beslag och ventiler anger vanligtvis den verkliga gränsen
Pipen kommer sällan som en enda längd. Lösningsmedelscementerade hylsor, stumsvetsade och hylsa-fusade skarvar, gängade adaptrar och bultflänsar sitter alla inuti tryckhöljet, och var och en har sin egen effektivitet. En korrekt svetsad fog i PPH eller PVDF är normalt lika stark som huvudröret, men en kall svets, en överhettad sträng eller en dåligt vriden fläns blir den svagaste punkten i körningen. Samma logik gäller för beslag: ett reducerande T-stycke eller en blindfläns av samma nominella klass får inte dela väggtjockleken på det rör som det förbinder.
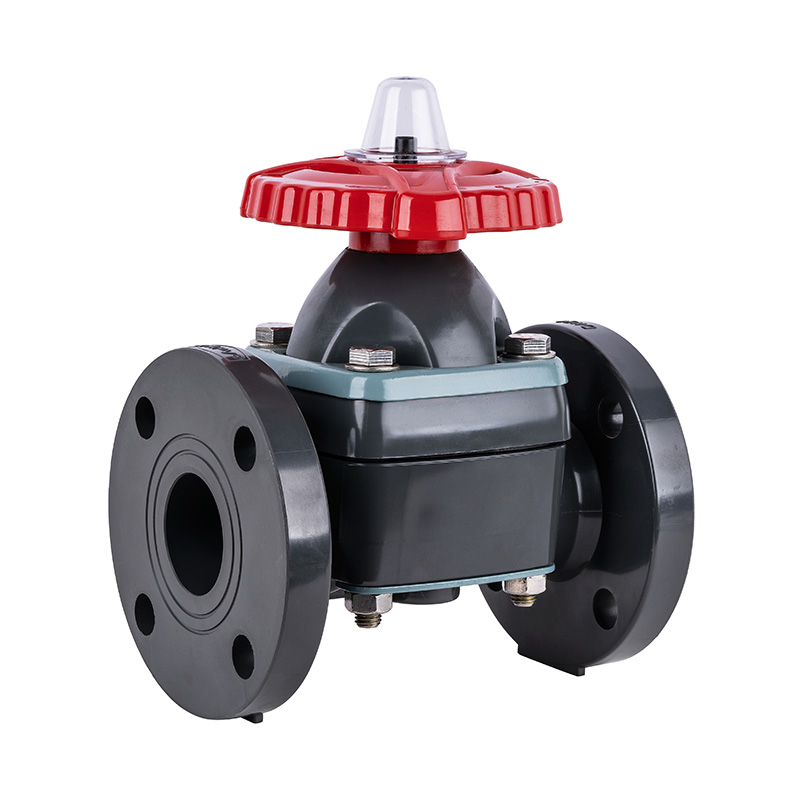
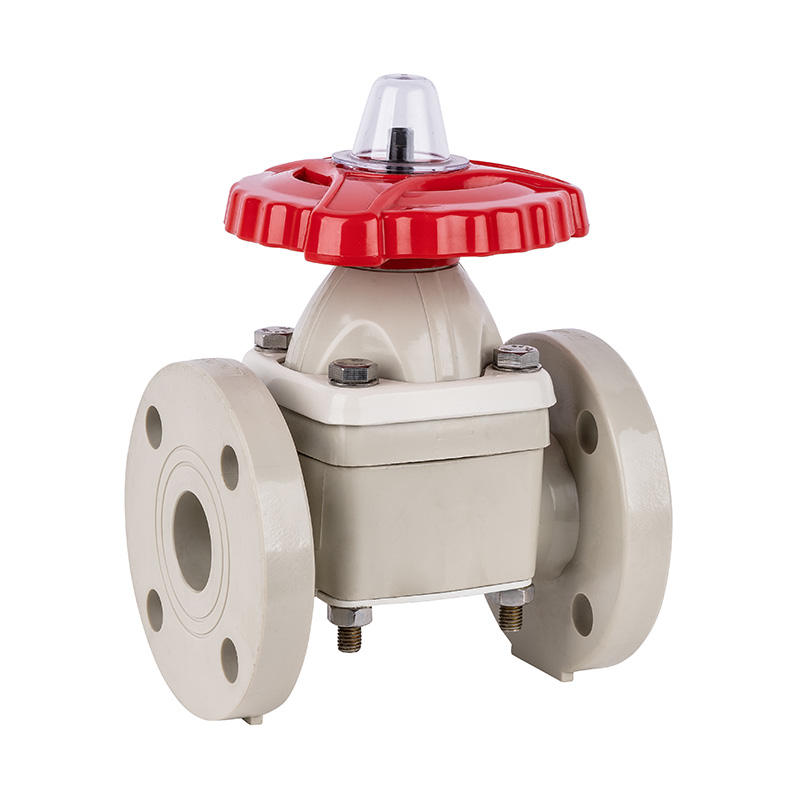
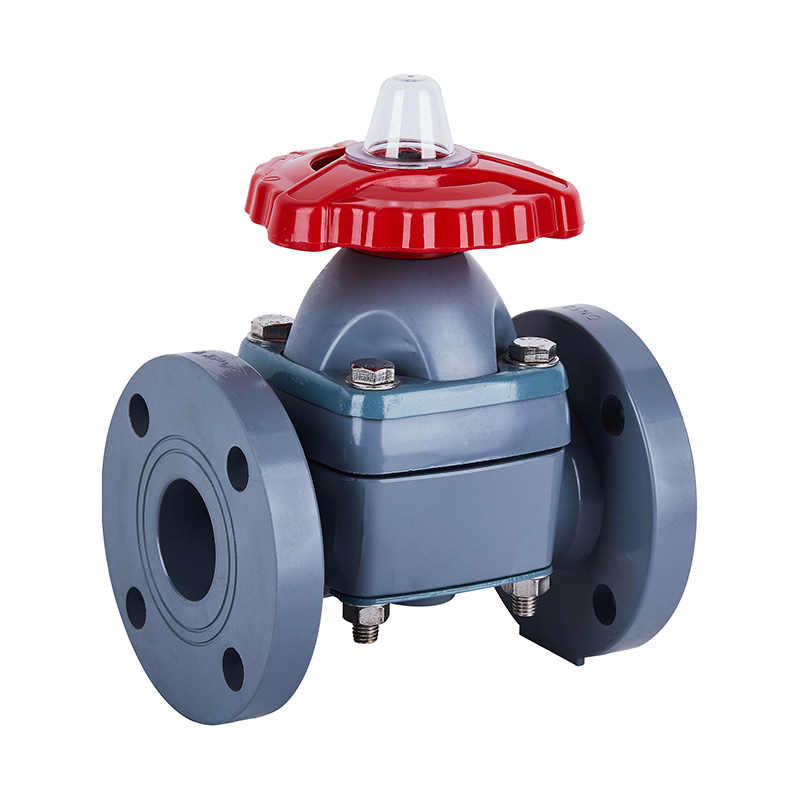
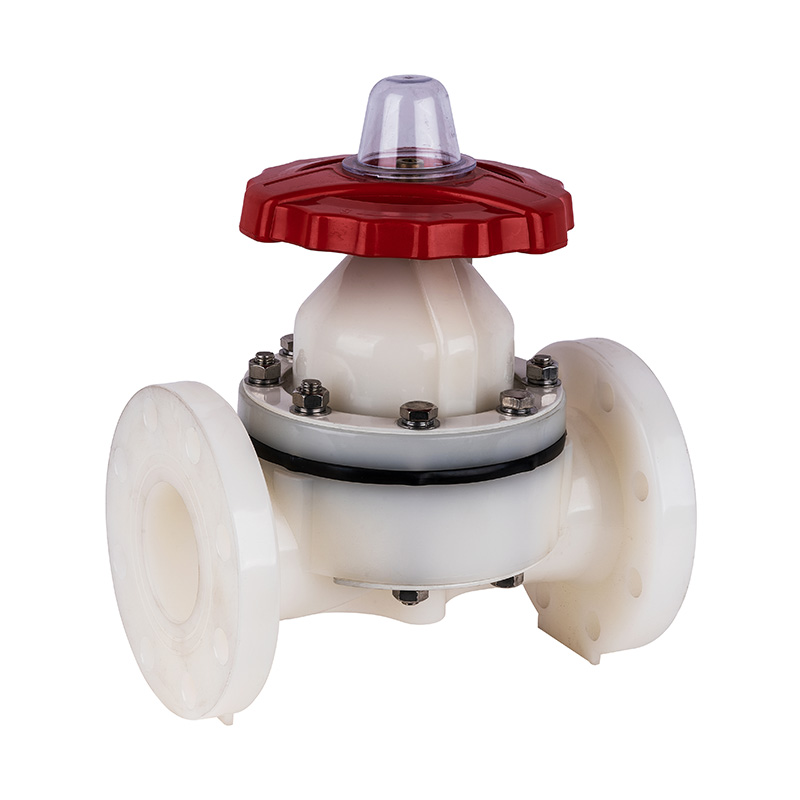
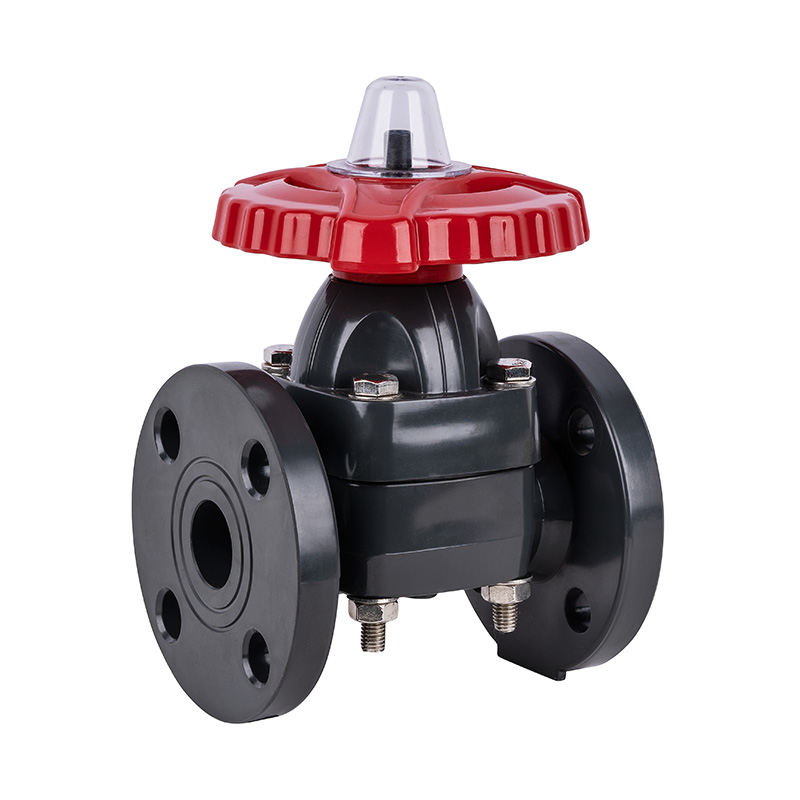
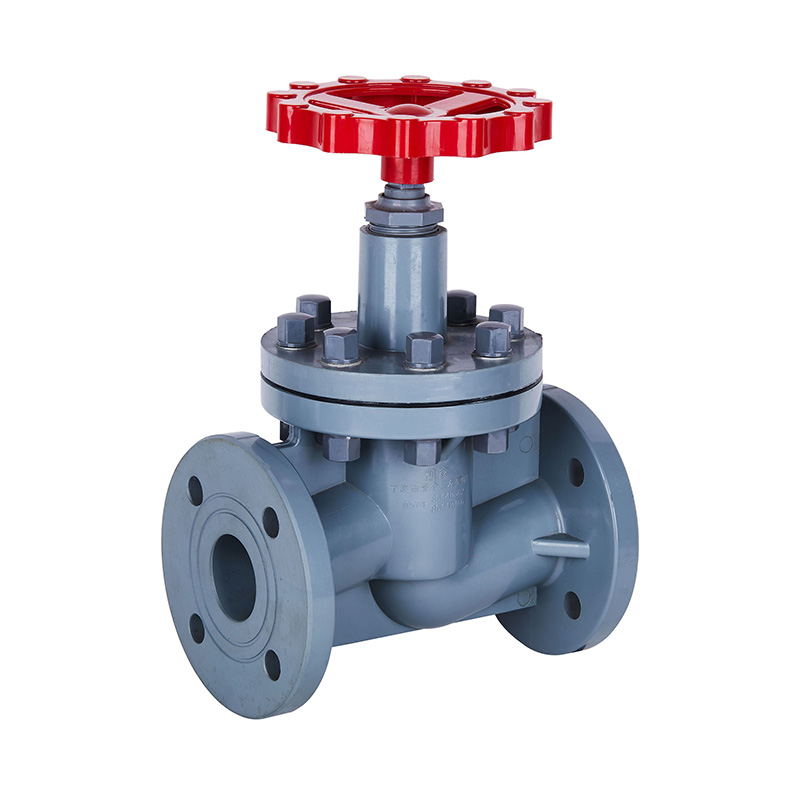
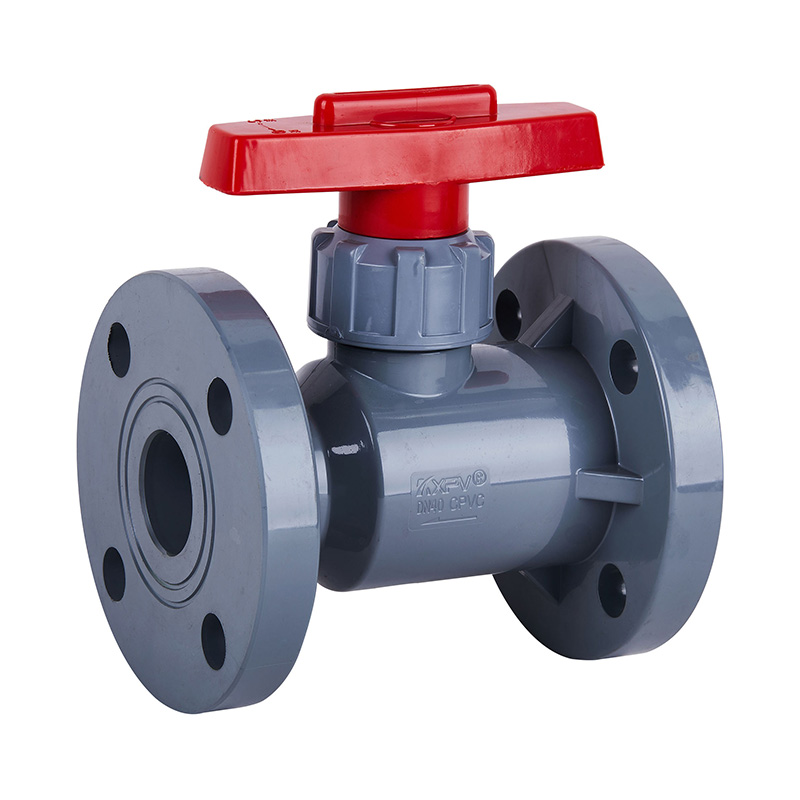
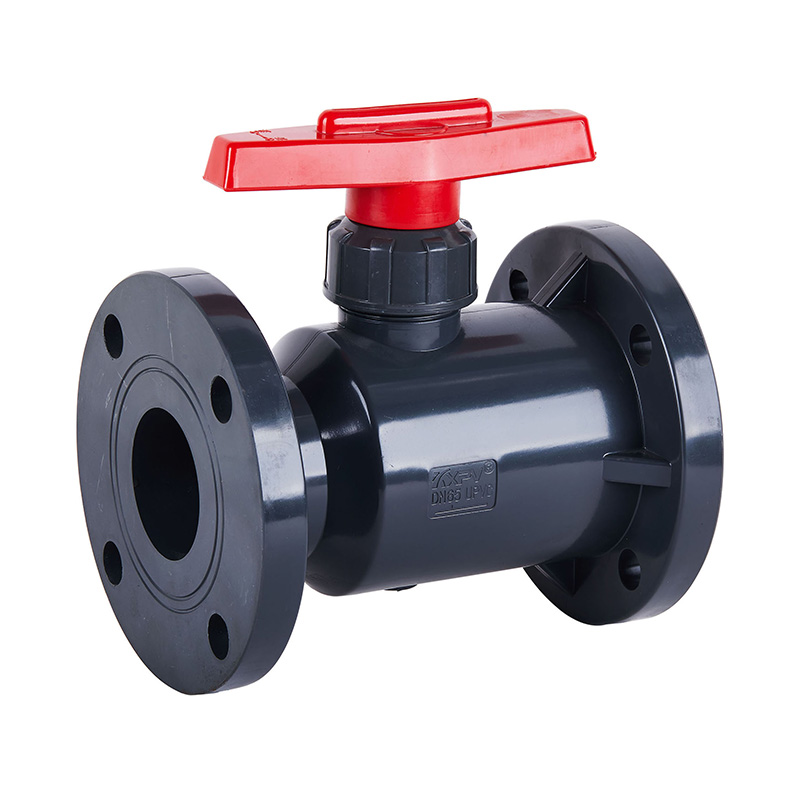
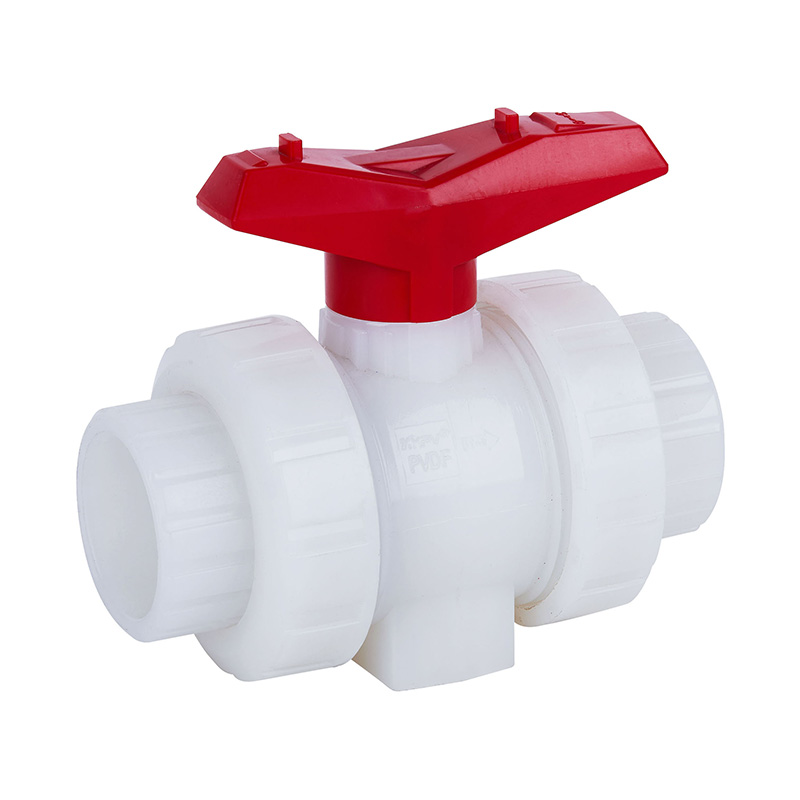
Ventiler förtjänar en separat kontroll eftersom två klassificeringar bor inuti en kropp. Skalets klassificering täcker höljet, medan sätet eller membranets klassificering täcker stängningselementet, och det är vanligtvis lägre. Membranventiler är ett vanligt val för slurry och förorenade medier eftersom mediet endast berör kroppsfodret och membranet, vilket också gör membranet till den komponent som sätter det praktiska trycktaket. Temperatur och tryck samverkar även här och det är värt att se över hur driftstemperatur och tryckområde påverkar kemisk ventilprestanda och livslängd innan en modell fixeras i specifikationen.
Flänsborrningar är den tysta felpunkten. En GB-fläns och en ANSI-fläns med samma nominella diameter är inte automatiskt utbytbara, och ett JIS-mönster skiljer sig igen. Att blanda standardfamiljer i en linje, eller para ihop plastrördelar från en standard med ventiler från en annan, är en köprisk som bara dyker upp under installationen. Att hålla en standardfamilj över hela körningen kostar ingenting på designstadiet och sparar en avstängning senare.
En praktisk checklista innan du godkänner en linje
De flesta klassificeringsfel är dokumentationsfel snarare än materialfel. Följande sekvens tar en timme och förhindrar de flesta av dem.
- Registrera den maximala driftstemperaturen, inklusive rengörings- och ångcykler, inte bara det normala driftvärdet.
- Samla tryck-temperaturkurvan för varje material i raden istället för en enda katalogfigur.
- Sänk det nominella betyget vid den temperaturen och använd sedan din anläggningsdesignfaktor om du använder en.
- Kontrollera varje komponent separat: rör, koppling, packning, ventilskal och ventilsäte.
- Bekräfta fogmetoden och kvalifikationen hos svetsaren eller montören bakom den.
- Lägg till ett överspänningsbidrag för ventilstängning och pumpavstängning och jämför det med materialets kortsiktiga styrka.
- Fixa en standardfamilj för dimensioner och flänsborrningar över hela köpet.
Tumregel Om en komponents klassificering ligger inom 20 procent av ditt beräknade arbetstryck vid maximal temperatur, behandla den som overifierad tills tillverkaren bekräftar det skriftligen.
Misstag som visar sig först efter driftsättning
Tre mönster upprepas i kemikalie-, plätering- och avloppsprojekt, och alla tre kan undvikas vid skrivbordet snarare än i anläggningen.
- Använd 23 °C klassificeringen för en varm linje, och skyll sedan på materialet när en fog börjar gråta.
- Specificera röret noggrant och lämna ventiler, packningar och kopplingar till lägstbjudande.
- Ignorera överspänning, så en linje som klarar ett statiskt trycktest misslyckas senare på en snabbstängande ventil.
Håll utkik efter detta Ett trycktest vid omgivningstemperatur bevisar skarvarna, inte designen. En linje kan passera vid 23 °C och fortfarande vara överbelastad vid sin normala 70 °C arbetspunkt.
Tryckklassificeringen är ett startvillkor, inte en fast egenskap hos plasten. Ta den nominella siffran, korrigera den för temperaturen som linjen verkligen kommer att se, kontrollera lederna och ventilerna som delar samma hölje och lämna sedan utrymme för svallvågor. Arbetet i den ordningen blir materialvalet förutsägbart: PVC-U och CPVC för det måttliga området, PPH och FRPP där kemikalieresistens och styvhet spelar roll, PVDF där temperatur och aggressiva medier utesluter allt annat. Arbetet i den andra ordningen tenderar felet att uppstå vid en fläns, ett membran eller en svets snarare än i själva röret, och det dyker upp långt efter att fakturan har betalats.
 Huvudkontor: No. 539 Bohai Road, Beilun District, Ningbo City, Zhejiang-provinsen, P.R. Kina

 +86-18067123177
